| zum Warenkorb |
- Gewindeeinsätze
- Gewindehülsen
- Gewindeschneiden
- Spiralbohrer
- Blindnieten und Muttern
Katalog > Gewindeschneiden > Gewindebohrer & Schneideisen > M - metrisches Regelgewinde > Maschinengewindebohrer > Sackloch > fuer AluminiumHSSE Maschinengewindebohrer 40° RSP - M 16 x 2.0 - DIN 376 Aluminium langspanend
 Artikel-Nr: 110607009
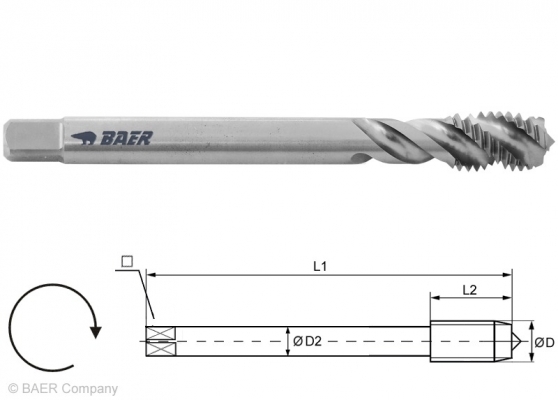
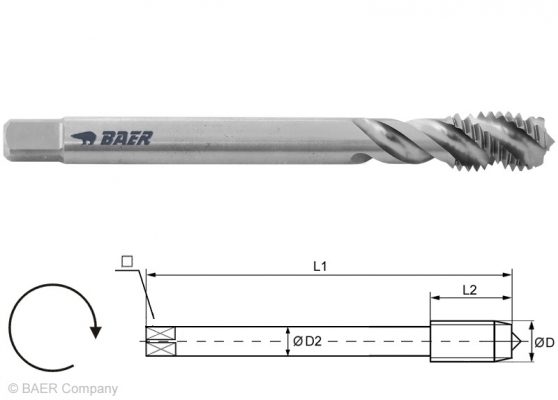
Details: HSSE Maschinengewindebohrer 40° RSP - M 16 x 2.0 - DIN 376 Aluminium langspanend
Lager: 41.62 CHFHSSE Maschinengewindebohrer Aluminium langspanend - 40° RSP - M 16 x 2,0
DIN 376
Baumaße:
D: M 16 x 2,0
L1: 110 mm
L2: 32 mm
D2: 12,0 mm
VK: 9,0 mm
Gewindebohrer für die Maschinenbetätigung und Durchgangsloch und Sackloch.
Durch die Schneidgeometrie besonders für die Anwendung in Aluminium empfohlen.


14 mm Sackloch
bis 3 x DHSSE
blank350 N/mm² Form C 40° RSP 


2-3 Gänge Spanabfuhr (siehe Abbildung) Außenkühlung und -Schmierung ISO2/6H
Anwendung:
Aluminium langspanend
Anwendung - Beispielmaterialien:
Schnittgeschwindigkeit vc [m/min] = (Außendurchmesser * π * Drehzahl) / 1000Aluminium unlegiert Schnittge-
schwindigkeit
vc in m/minAluminium Knetlegierung nicht ausgehärtet Schnittge-
schwindigkeit
vc in m/minAluminium Knetlegierung ausgehärtet Schnittge-
schwindigkeit
vc in m/min3.0225 Al99.5 10 - 18 3.0505 AlMn0.5Mg0.5 10 - 20 3.1325 AlCuMg1 10 - 18 3.0305 Al99.9 10 - 18 3.0515 AlMn1 10 - 20 3.2315 AlMgSi1 10 - 18 3.3315 AlMg1 10 - 20 3.3211 AlMg1SiCu 10 - 18 3.3535 AlMg3 10 - 20 3.4365 AlZnMgCu1.5 10 - 18
Drehzahl n [1/min] = (Schnittgeschwindigkeit in m/min * 1000) / (Außendurchmesser * π)
Vorschubprogrammierung [mm/min] = Drehzahl * Steigung
Bitte beachten Sie das die oben angegebenen Schnittgeschwindigkeiten als Richtwerte zu verstehen sind und je nach Schmierung und
Betätigung angepasst werden müssen..
Schneidöl oder Emulsion werden empfohlen.ZurückWir empfehlen passend oder als Alternative
- Gewindehülsen